


Żbilanċ tal-Linka u l-Ilma fl-Istampar, Żieda Drastika fir-Rata Difettuża
Matul l-użu tal-kumpanija tagħna tal-istampa tal-istampar Heidelberg CD102 għal stampar b'erba-kuluri, skoprejna anormalitajiet sinifikanti fil-pjanċa maġenta f'żoni ta 'tikek ta' 50% u 75% fit-taqsimiet tat-test (Figura 1), prinċipalment manifestati bħala tikek imkabbra u mqassma b'mod mhux uniformi, stampi u test imċajpra, varjazzjonijiet notevoli tal-kulur u żieda sinifikanti fl-ilma. Dawn il-kwistjonijiet wasslu għal fading ovvju ta 'kuluri stampati, saturazzjoni mnaqqsa, telf ta' gradazzjoni tan-nofs, u żieda notevoli fir-rata difettuża.
Kawża tal-Ħtija
Il-persunal l-ewwel iċċekkja ċ-ċilindru tal-impressjoni u ċ-ċilindru tal-għalf, u kkonferma li l-lubrikazzjoni kienet normali u l-pads taċ-ċilindru kienu nodfa u ħielsa minn debris. Madankollu, meta tiġi ċċekkjata l-pressjoni tal-pjanċa-ir-romblu tal-linka tal-kuntatt, ġew osservati varjazzjonijiet fil-pressjoni. Permezz ta 'spezzjoni sistematika, il-kawża ewlenija tal-ħsara fl-aħħar ġiet identifikata: il-bearing tal-operatur ta' dijametru ta '80mm-pjanċa tal-ġenb-roller tal-linka tal-kuntatt kien maqbud minħabba nuqqas ta' lubrikant. Waqt it-tħaddim tal-magna, il-kmiem tal-bearing daru b'mod sinkroniku mal-pjanċa -ir-romblu tal-linka tal-kuntatt, u kkawża xedd sever fuq it-tazza tal-bearing (Figura 2). L-ilbies qabeż il-limiti standard, li jirriżulta f'xedd fil-fond fuq il-wiċċ ta 'kuntatt tad-djar tal-bearings.
Meta t-tagħmir kien qed jaħdem idle, il-pjanċa ta '80mm-roller tal-linka ta' kuntatt jista 'jżomm moviment relattivament stabbli fi ħdan it-tazza tal-bearing; madankollu, waqt l-istampar taħt impressjoni, ir-romblu l-ewwel jikkuntattja r-romblu tal-linka f'direzzjoni waħda, u wara l-impressjoni, jikkuntattja kemm ir-romblu tal-linka kif ukoll il-pjanċa tal-istampar simultanjament. Kull rotazzjoni tal-magna tikkawża li r-roller tal-linka ta 'kuntatt tal-pjanċa-jiġġenera wobbling irregolari fi ħdan it-tazza tal-ġarr milbusa fil-mument tal-kuntatt mal-pjanċa tal-istampar. Dan il-fenomenu inizjalment jagħmel ħsara lit-tikek stampati, li jirriżulta fit-ċajpir u d-deformazzjoni tat-tikek li dehru fil-Figura 1. Barra minn hekk, it-tħawwid tal-pjanċa-ir-romblu tal-linka f'kuntatt meta f'kuntatt mal-pjanċa tal-istampar jikkawża wkoll bidliet irregolari fil-pressjoni bejn ir-romblu tal-linka u innifsu, kif ukoll bejn ir-romblu u l-pjanċa tal-istampar waqt l-istampar, faċilment iwassal għall-istampar, żbilanċ bejn linka u ilma.
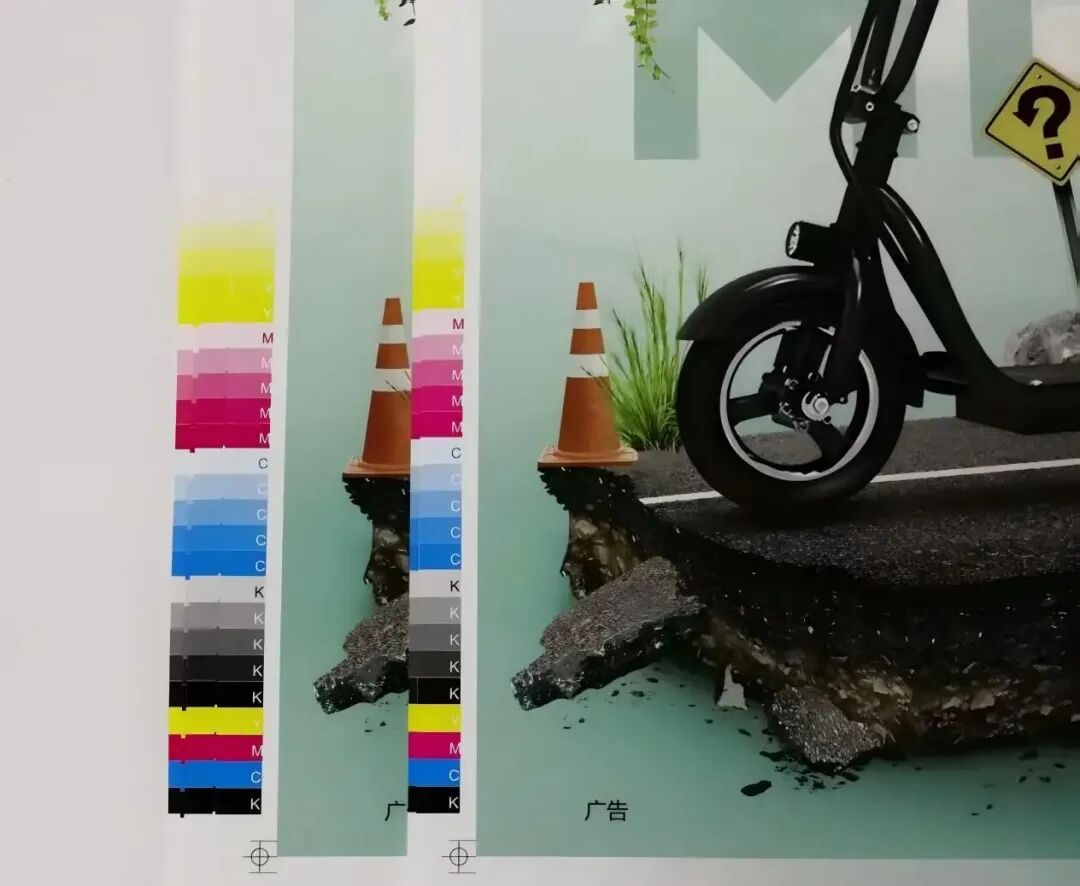
Figura 1 Timbru problematiku (xellug) u timbru aġġustat (lemin)
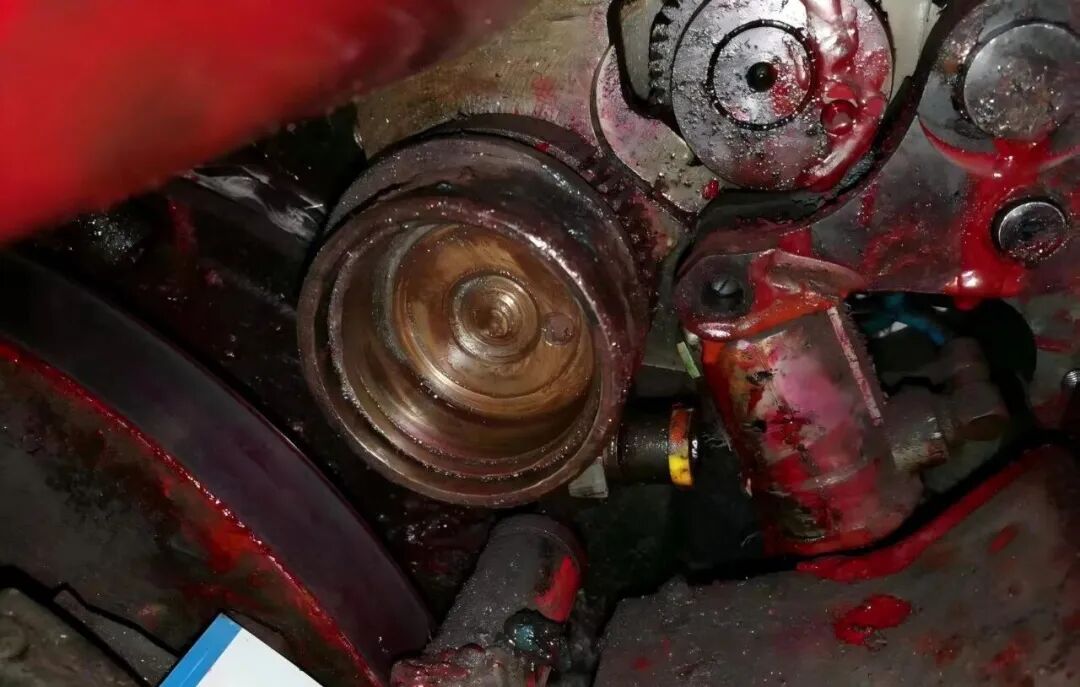 Figura 2 Kondizzjoni tal-Ilbes tal-Bowl tax-Xaft
Proċedura ta' Manutenzjoni Standardizzata
Peress li r-romblu tal-forma jiddependi prinċipalment fuq il-moviment tar-romblu tal-linka u jwettaq biss moviment ta 'deċelerazzjoni ħafifa perjodika meta f'kuntatt mal-pjanċa, huwa meħtieġ li ssegwi b'mod strett l-istandard fil-Figura 3 meta taġġusta l-pressjoni tal-istampar. Il-proporzjon tal-pressjoni bejn ir-romblu tal-forma u r-romblu tal-linka għandu jkun 1 mm ogħla mill-pressjoni fuq il-pjanċa. Jekk il-pressjoni bejn ir-romblu tal-forma u l-pjanċa hija akbar minn dik tar-romblu tal-kanal, ir-romblu tal-forma jonqos b'mod irregolari, li jwassal għal trasferiment irregolari tal-linka, kwistjonijiet eċċessivi ta 'ilma u linka, u fl-aħħar mill-aħħar kulur tal-linka instabbli.
Fil-produzzjoni attwali, meta l-persunal jivverifika l-pressjoni tar-romblu tal-forma kuljum, ġeneralment jiffokaw biss fuq il-pressjoni bejn ir-romblu tal-forma u l-pjanċa, u jittraskuraw il-pressjoni bir-romblu tal-kanal. Din li ġejja hija l-proċedura ta 'manutenzjoni standardizzata:
(1) Tindif ta 'għeluq: Aqta' l-enerġija u poġġi tikketta ta 'lockout, imbagħad uża aġent tat-tindif speċjalizzat biex tneħħi sewwa l-film tal-linka fuq il-wiċċ tar-romblu u debris tal-metall fil-housing tal-bearing.
(2) Sostituzzjoni tal-Komponent: Ibdel l-assemblaġġ tal-bearing tal-manifattur oriġinali (inkluż tazza/ball/retainer tal-bearing); qabel l-installazzjoni, wettaq tindif ultrasoniku u nfiħ tan-nitroġenu biex tiżgura kontaminazzjoni-installazzjoni ħielsa.
(3) Kalibrazzjoni tal-Pressjoni: Ikkalibra billi tuża film tat-test tal-pressjoni Heidelberg (kif muri fil-Figura 3).
(4) Iddetermina Standards tal-Pressjoni: Il-wisa 'tal-marka tal-linka bejn ir-romblu tal-forma u r-romblu tal-linka għandha tkun 4 ± 1 mm; il-wisa 'tal-kuntatt mal-pjanċa għandha tkun issettjata għal 4-1 mm.
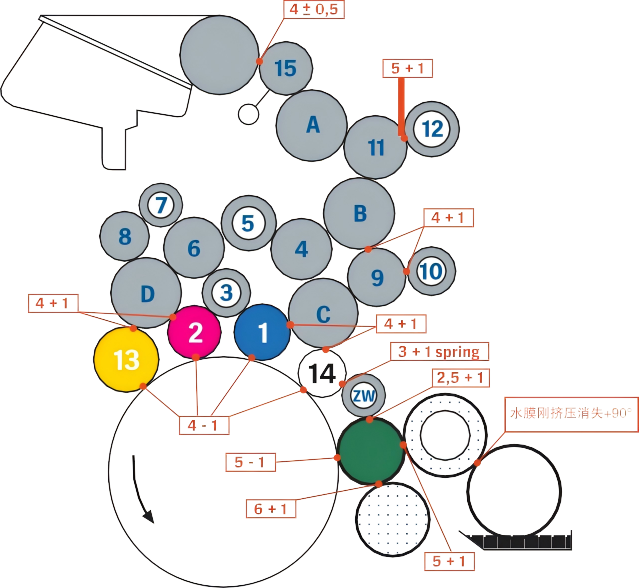
Figura 3 Standard ta' Aġġustament tal-Pressjoni tal-Istampar
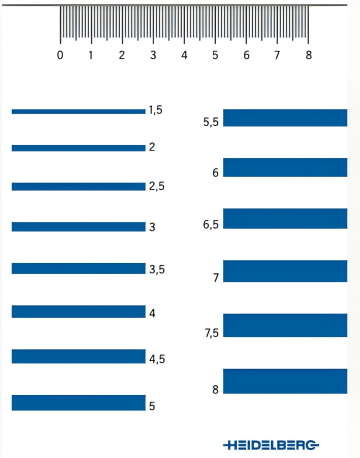
Figura 4 Film tat-test tal-istress Heidelberg
Effett ta 'manutenzjoni
Wara manutenzjoni standardizzata, il-kwalità tat-tagħmir u l-prodotti stampati tjiebet b'mod sinifikanti, u l-indikaturi kollha reġgħu lura għall-firxa normali:
(1) Il-valur taż-żieda tal-ħruġ ta '50% tal-verżjoni maġenta jvarja 'l quddiem u lura minn 22% ~ 45% qabel il-manutenzjoni għal madwar 18% (f'konformità mar-rekwiżiti ta' żieda ta '17±3% fl-iżbokk).
(2) L-intoppi tal-gradjent tal-livell tal-gradjent ta 'densità ta' tikek ta '75% tiżdied b'40%, u m'hemm l-ebda kulur ovvju matul il-proċess tal-istampar.
(3) Il-monitoraġġ tad-dejta ta 'produzzjoni kontinwa għal 8 sigħat juri li l-konsum tal-ilma tal-istampar (wara t-tiswija tal-unità difettuża) jitnaqqas b'20%, u r-rata ta' ruttam titnaqqas minn 22% għal 0.2%.
(4) Il-monitoraġġ tal-istabbiltà tat-tagħmir sab li matul 72 siegħa ta 'tħaddim kontinwu, l-immaġni termali infra-aħmar wera li t-temperatura tar-roller bearing tal-pjanċa kienet stabbli fil-medda normali ta' 40±2 grad , u ma kien hemm l-ebda quċċata anormali fl-analiżi tal-ispettru tal-vibrazzjoni.
Analiżi tal-problema
01/ Difetti fil-mekkaniżmi ta' manutenzjoni
Waħda mill-kawżi ewlenin ta 'dan in-nuqqas hija li hemm difetti ovvji fil-mekkaniżmu ta' manutenzjoni tat-tagħmir, u l-operazzjonijiet rilevanti jiksru r-rekwiżiti tal-manwal tal-manutenzjoni tat-tagħmir, li jistipula li r-romblu tal-linka jeħtieġ li jiġi żarmat kull xahar, il-kondizzjoni tal-bearing għandha tiġi kkontrollata, żejt lubrikanti miżjud u l-pressjoni tar-romblu tal-linka għandha tiġi aġġustata b'mod standardizzat. Barra minn hekk, matul il-manutenzjoni preċedenti, gauges tal-fessu ordinarji ntużaw b'mod żbaljat minflok il-film ta 'skoperta ta' wisa 'traċċa tal-linka speċjali ta' Heidelberg, li jirriżulta f'devjazzjoni tal-issettjar tal-vojt ta '2.2mm, u l-pressjoni tar-romblu tal-linka kienet ssettjata bi żball għal 6.2mm (55% jaqbeż il-valur standard), li jirriżulta f'tagħbija żejda.
Meta l-indentazzjoni normali tar-romblu tal-gomma hija 4mm, il-pressjoni hija 18N; Meta l-indentazzjoni tilħaq 6mm, il-pressjoni tiżdied għal 63.5N, u meta l-indentazzjoni tilħaq 8mm, il-pressjoni hija għolja daqs 149N. Iktar ma tkun kbira l-indentazzjoni, aktar ma jkun mgħaġġel l-ilbies tat-tagħmir, iktar ikun għoli l-konsum tal-linka u l-fluwidu li jxarrab, u ż-żieda korrispondenti fil-konsum tal-elettriku. Fl-istess ħin, pressjoni eċċessiva se twassal għal akkumulazzjoni ovvja tas-sħana tar-romblu tal-gomma, temperatura ogħla u indentazzjoni wiesgħa, li se żżid il-pressjoni attwali fil-proċess tal-istampar b'mod mhux lineari, tħaffef it-twebbis tar-romblu tal-gomma. Għalkemm l-ebusija tar-romblu tal-gomma tista 'ssaħħaħ ir-reżistenza għall-korrużjoni sa ċertu punt, tnaqqas b'mod sinifikanti l-kapaċità tat-trasferiment tal-ilma u tal-linka, iżżid it-telf tal-linka tat-tagħmir tal-istampar u l-ilbies tal-grafika tal-pjanċa tal-istampar. Għalhekk, mingħajr ma tiġi affettwata l-kwalità tal-istampar, il-pressjoni tar-romblu tal-gomma għandha titnaqqas kemm jista 'jkun, u l-valur minimu speċifikat mill-manifattur għandu jinżamm bħala ottimali.
02/ Agħmel xogħol tajjeb ta 'manutenzjoni tar-rombli tal-gomma
Il-manutenzjoni ta 'kuljum tar-rombli tal-gomma jeħtieġ li tifforma proċess standardizzat, u l-pressjoni tal-pjanċa teħtieġ li tiġi ċċekkjata matul il-handover ta' kuljum; Matul il-manutenzjoni ta 'kull ġimgħa, huwa meħtieġ li tiffoka fuq l-iċċekkjar tal-pressjoni tar-romblu tal-pjanċa u r-romblu tal-linka, u tagħmel xogħol tajjeb fil-manutenzjoni tar-romblu tal-linka tal-pjanċa biex tiżgura li dejjem tinżamm fi stat relattivament stabbli matul il-produzzjoni.
Il-wiċċ tar-romblu tal-gomma l-ġdid għandu jkun irregolari, u jħoss ftit astringent għall-mess (Figura 5), sabiex jiġi żgurat it-trasferiment uniformi tal-film tal-ilma u l-linka. Fil-proċess ta 'użu fit-tul-, minħabba l-kuntatt kostanti mal-linka, fluwidu li jxarrab u diversi solventi kuljum, flimkien mal-influwenza tal-ambjent estern, l-ebusija tar-romblu tal-gomma l-ġdid normalment tiżdied wara perjodu ta' użu, li huwa stat normali. Jekk it-tnaqqis u t-twebbis tar-romblu tal-gomma huma ħfief, il-karatteristiċi tat-trasferiment tal-linka jistgħu jinżammu billi tiġi aġġustata l-pressjoni b'mod xieraq.
Iż-żieda ta 'l-ebusija tar-romblu tal-gomma tfisser ukoll li t-trab tal-karta tas-suf tal-karta u s-sustanzi ossidizzati fis-soluzzjoni ta' damping ġew depożitati fuq il-wiċċ tar-romblu, li jiffurmaw film imwebbes. Dan il-film imwebbes għandu jitneħħa perjodikament (Figura 5) biex jipprevjeni milli jkompli jibbies u żmalt, li jista 'jikkawża instabbiltà fit-trasferiment tal-linka u t-trasferiment tal-ilma. Meta l-wiċċ jibbies, is-sustanza tal-glazing maħmuġa għandha titneħħa b'pejst għat-tneħħija tal-kalċju waqt il-manutenzjoni.
L-għażla tal-aġent tat-tindif hija l-aktar fattur kritiku biex tiddetermina l-ħajja tar-romblu tal-gomma. Għalkemm deterġenti volatili ħafna huma faċli biex ineħħu sedimenti mwebbsa fuq il-wiċċ, se jikkawżaw ukoll it-tnaqqis tar-rombli tal-gomma. Użu mhux xieraq ta 'aġenti tat-tindif se jwassal ukoll għall-espansjoni, kontrazzjoni u deformazzjoni tar-rombli tal-gomma, jaffettwa l-istabbiltà tal-pressjoni bejn ir-rombli tal-gomma, u saħansitra jissaddad il-pipelines, ċrieki tas-siġillar, żebgħa tal-magni u anke kutri tal-gomma. Għalhekk, għandu jintgħażel ilma tal-ħasil tal-karozzi semi-ibbażat fuq l--ilma, b'-VOCs baxxi. Wara l-manutenzjoni, ir-romblu tal-gomma jeħtieġ li jiġi rrestawrat għas-sensazzjoni tar-romblu tal-gomma ġdid biex jiġi kkunsidrat f'posthom. M'hemm l-ebda shortcuts għall-manutenzjoni, u għandha tkun persistenti.
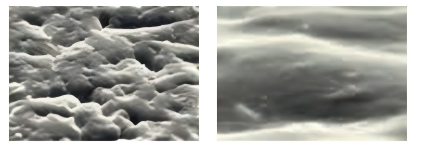
Figura 5 Wiċċ ta’ romblu tal-gomma ġdid (xellug) u wiċċ ta’ romblu tal-lastku igglejżjat (lemin)
Iċ-ċavetta għall-kwalità tal-prodotti stampati tinsab fil-bilanċ bejn l-ilma u l-linka, u r-romblu tal-ilma tal-pjanċa u r-romblu tal-linka għandhom rwol kruċjali fiż-żamma ta 'dan il-bilanċ. Fil-produzzjoni ta 'kuljum, diversi problemi ta' kwalità kkawżati minn aġġustament mhux xieraq jew xedd tar-romblu tal-gomma huma komuni. Għalhekk, huwa essenzjali li tispezzjona u tittestja regolarment ir-rombli tal-gomma, u li twettaq manutenzjoni u aġġustament regolari tal-wiċċ tar-romblu, id-dijametru u l-pressjoni biex jiġi żgurat li kull romblu jkun f'kondizzjoni xierqa. Meta taġġusta t-tagħmir, il-proċess għandu jkun immexxi mid-data-u standardizzat, li jikkontribwixxi għall-iżvilupp ta'-kwalità għolja tal-industrija.